MULTI-TASK VISION INSPECTION
Équipement de contrôle visuel multi-tâches
Le contrôle visuel mixte couvre les échantillons convenus de fils métalliques, navettes et rainures en graphite. ±0.2 mm et ≤1.5 s/pièce sont des objectifs techniques, à réceptionner sur le processus complet.
Demander une configuration adaptéePour discuter d’une solution et des besoins du projet :
610015486@163.com · 18611193215 ·
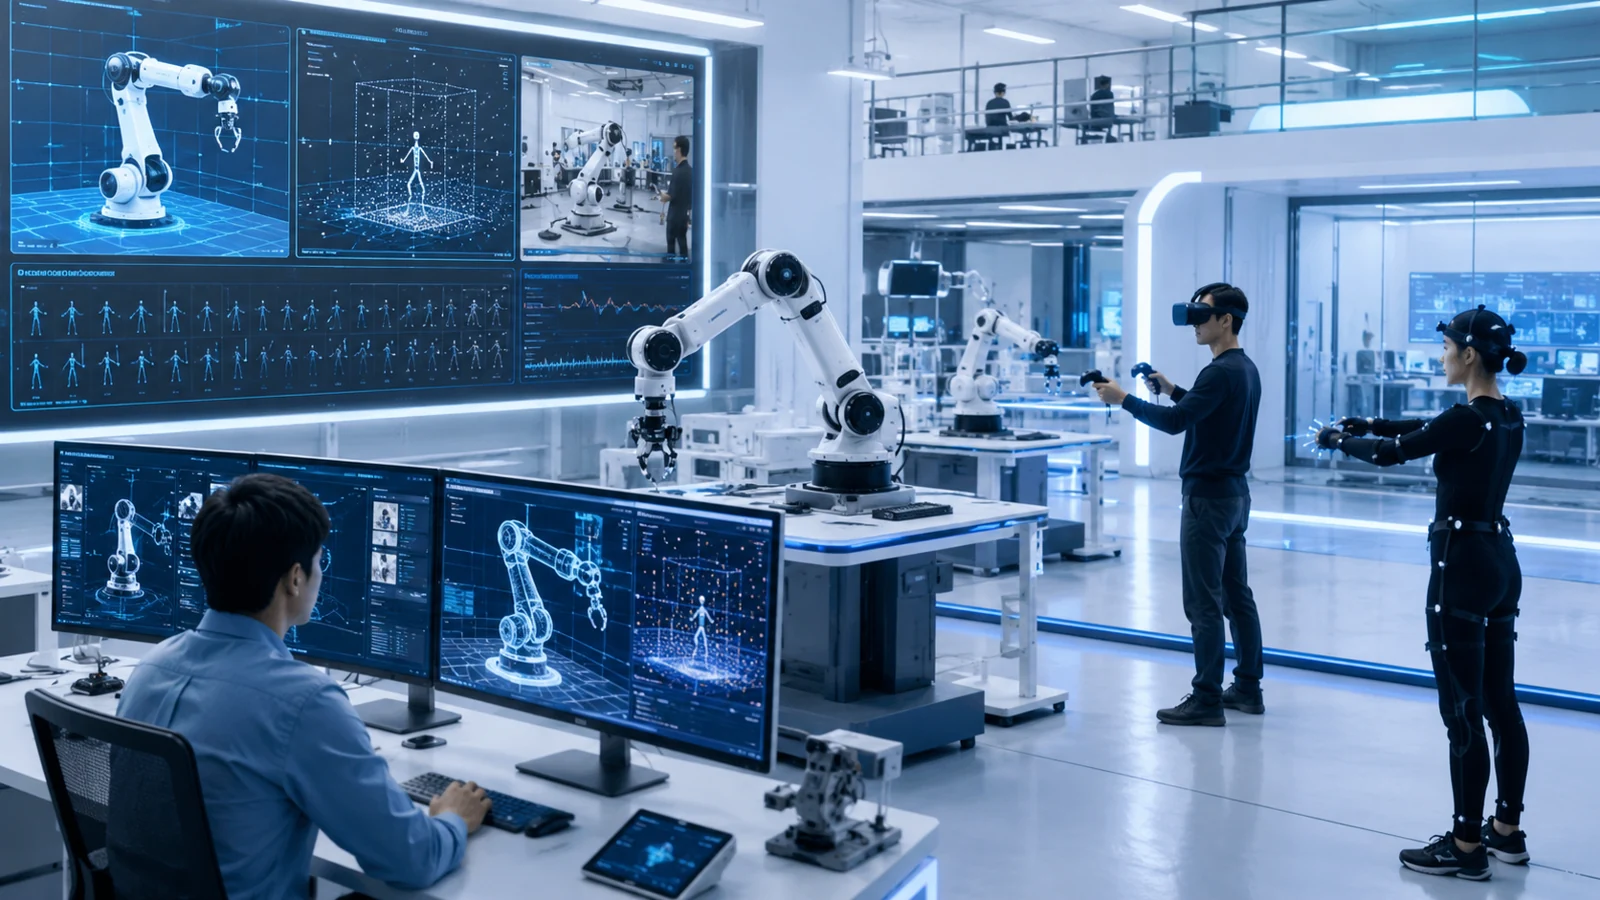 Contexte / illustration de solution
Éditeur du site Intelligence incarnée · Contenu revu
Conditions à confirmer d’abord
- Échantillons convenus et règles de défauts
- Étalonnage optique et erreurs sur trois axes
- Cycle comprenant acquisition, traitement, sortie et sauvegarde
- Nature du document
- Proposition d’ingénierie, sans preuve de réception d’une livraison
- Configuration et prix
- Les sources ne donnent pas de prix actuel vérifiable ; à définir selon tâche, configuration et périmètre des essais.
- Limites d’application
- Précision de détection ±0.2 mm et ≤1.5 s/pièce sont des objectifs proposés ou techniques. Ils nécessitent validation sur les échantillons et selon le contrat ; le site peut ne pas afficher les chiffres.
- Preuves encore manquantes
- Pas de rapport de réception d’une livraison. Ne pas confondre précision d’inspection, précision de positionnement de la plateforme et exactitude du modèle.
Interpréter les chiffres des sources
Le document donne ±0.2 mm comme objectif de précision du système, à vérifier avec échantillons et critères de réception convenus.
La cible ≤1.5 s/pièce inclut positionnement, acquisition, traitement, sortie et sauvegarde. Ce n’est pas un débit mesuré.
Sources et utilisation du contenu
06多任务视觉混检设备_整体解决方案.docx
Cette synthèse ne signifie pas que l’éditeur a fabriqué, vendu ou livré l’équipement. Configuration, objectifs techniques et résultats mesurés doivent être vérifiés séparément.
Passer d’une proposition à la validation sur site ↗Capacités et configuration principales
Caméras industrielles 2D et lumière structurée 3D ou laser linéaire
Gestion des recettes et changements rapides de produit
Détection de contours, trous/rainures, usure, déformations et défauts de surface
Décisions OK/NG/Warning reliées aux alarmes ou à l’éjection
Traçabilité des images, nuages de points, rapports et lots
Interfaces PLC, MES, ERP et systèmes de traçabilité qualité
Contextes d’application
Contrôle des courbes et dimensions de fils métalliquesContrôle des trous, rainures et de l’aspect des navettesContrôle d’usure et de profil des rainures en V de graphiteContrôle mixte de petites pièces de formes variées
Déroulement des tâches
01 · Choisir une recette02 · Alimenter et positionner automatiquement03 · Acquérir en 2D/3D04 · Inspecter et décider par algorithme05 · Alerter ou éjecter06 · Tracer les données
De la proposition au terrain
Confirmation des besoins et échantillons, étude détaillée, fabrication/assemblage, essais usine FAT, intégration sur site, réception SAT et formation.
EXPLORE MORE
Produits et systèmes associés
 Contrôle et tri
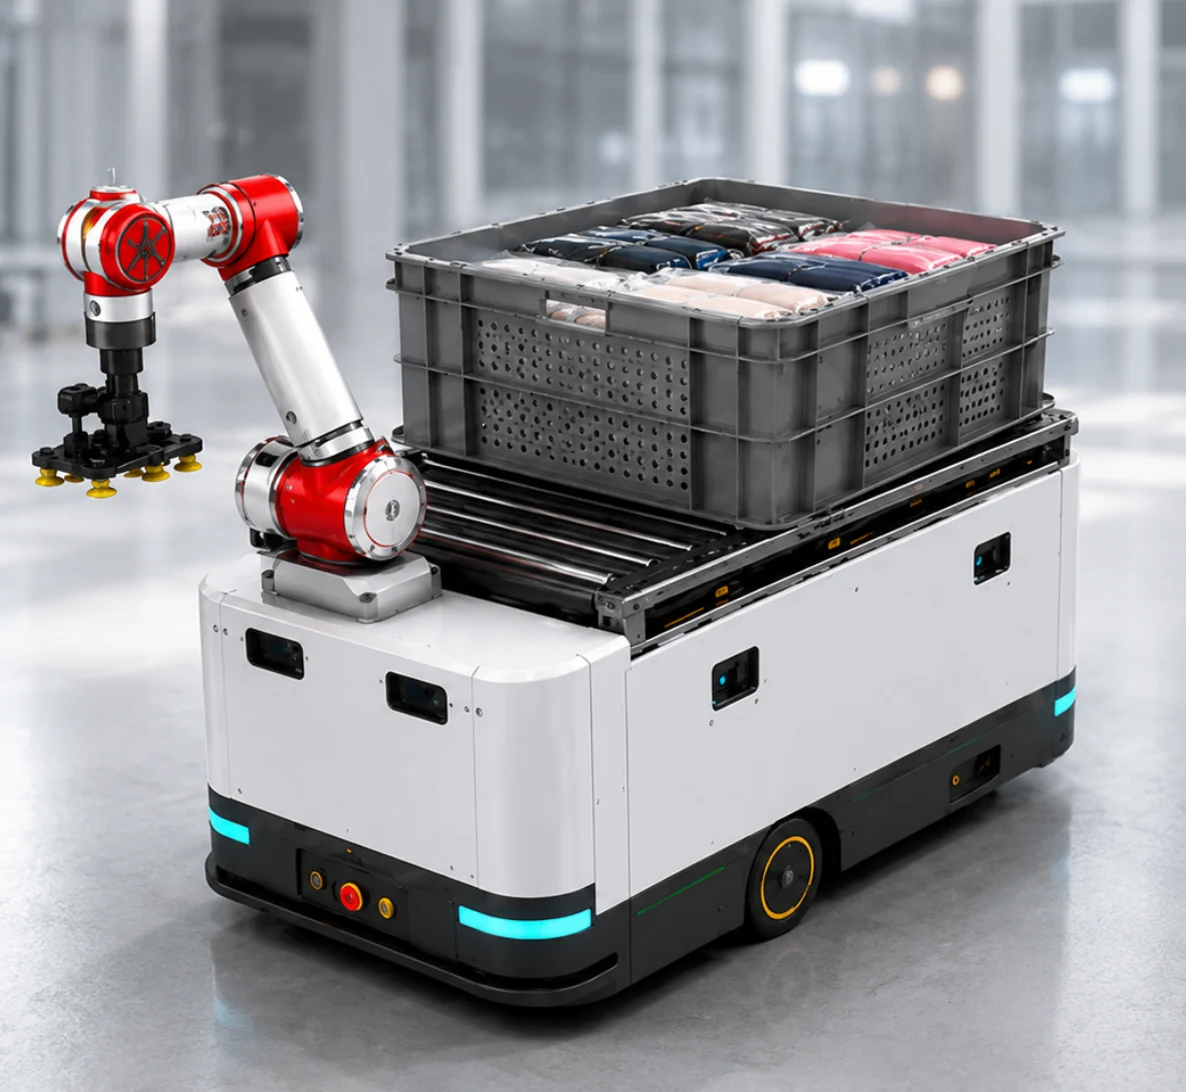
Tri flexible de vêtements
Une matrice ouverte de cartons, un AGV manipulateur et un bras à aspiration souple identifient, saisissent et transportent des vêtements emballés de tailles/couleurs variées pour regrouper les commandes.
Voir les capacités et conditions d’emploi
 Contrôle et tri
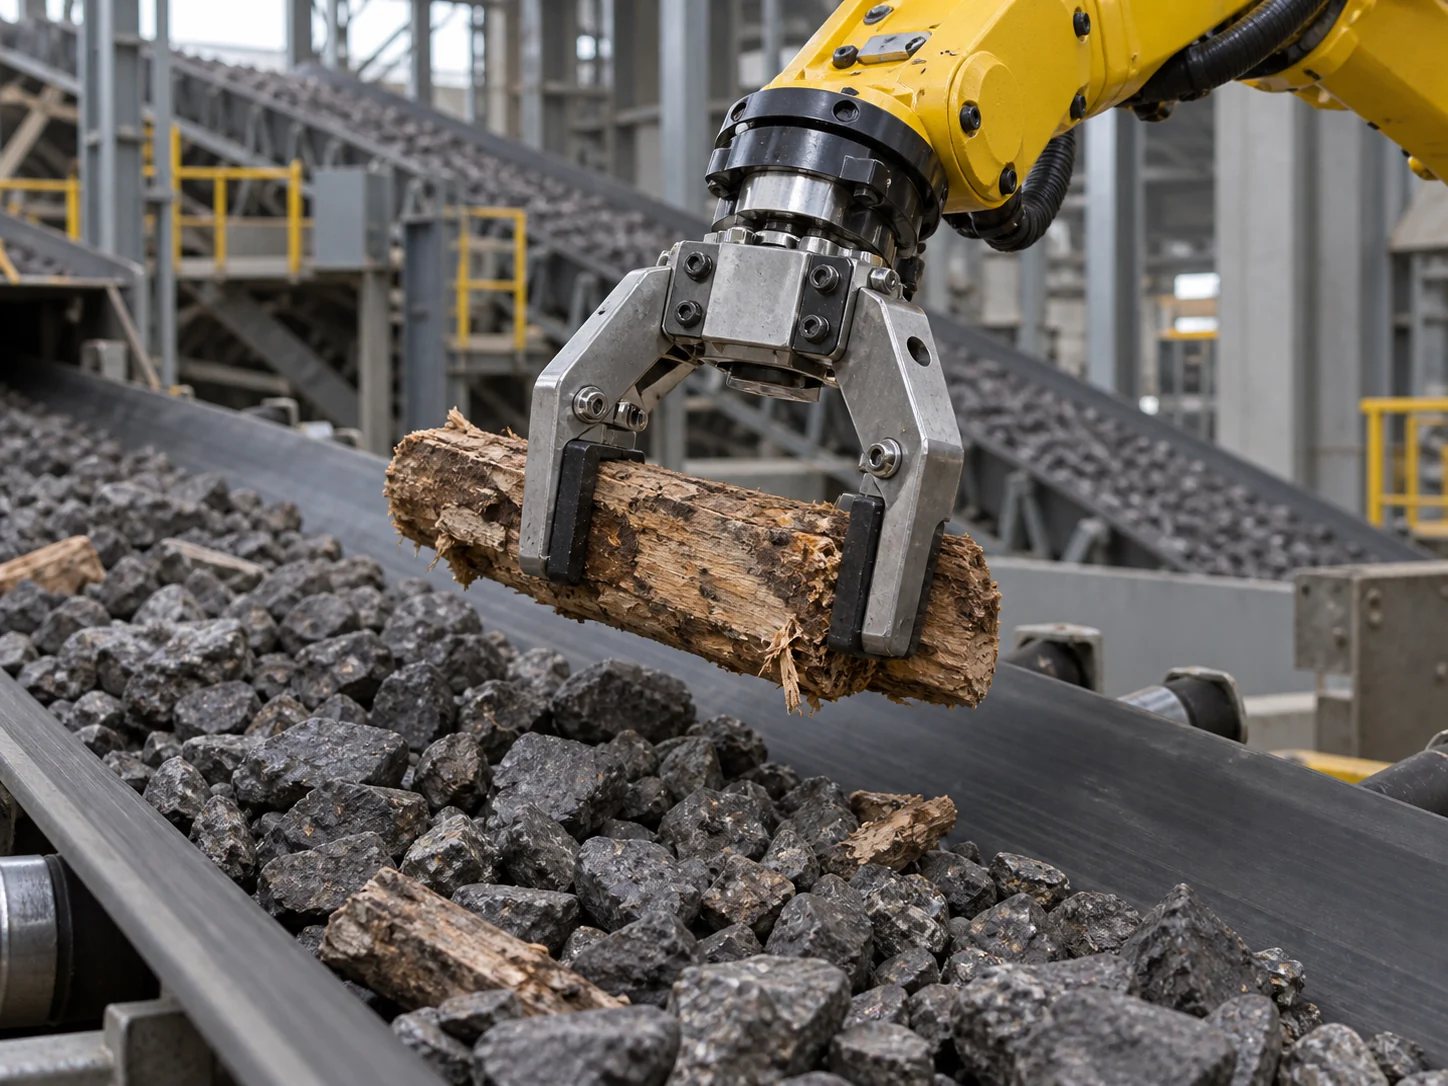
Tri intelligent des indésirables miniers
Repérer bois, ferraille, sacs tissés et autres indésirables visibles sur le convoyeur de minerai, puis synchroniser suivi de vitesse et préhension robotisée pour les retirer et les répartir.
Voir les capacités et conditions d’emploi
 Contrôle et tri
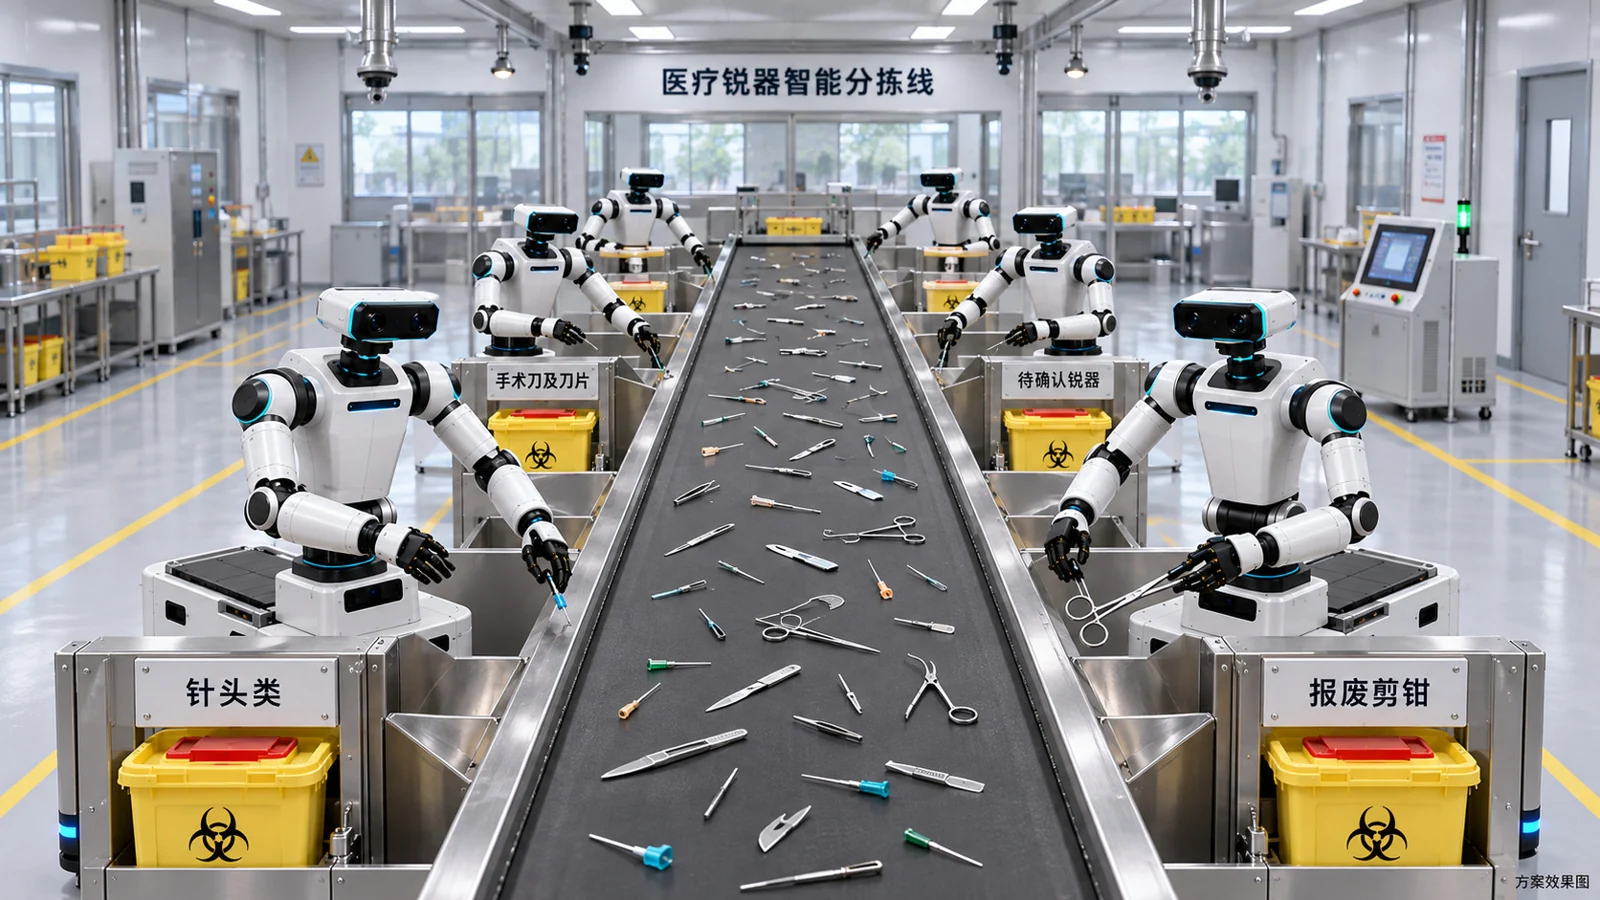
Tri robotisé contrôlé d’objets médicaux piquants et coupants
Dans un procédé autorisé pour des objets nus, la vision identifie les objets réformés, deux robots coordonnent leur prise et les répartissent dans quatre filières, avec suivi des lots et des transferts de contenants.
Voir les capacités et conditions d’emploi
PROJECT INQUIRYPartir de vos besoins sur site,
Partir de vos besoins sur site,
pour préparer la prochaine étape.
Les objets traités, l’implantation et la cadence cible permettent de discuter du choix des produits, de l’architecture et des essais.